
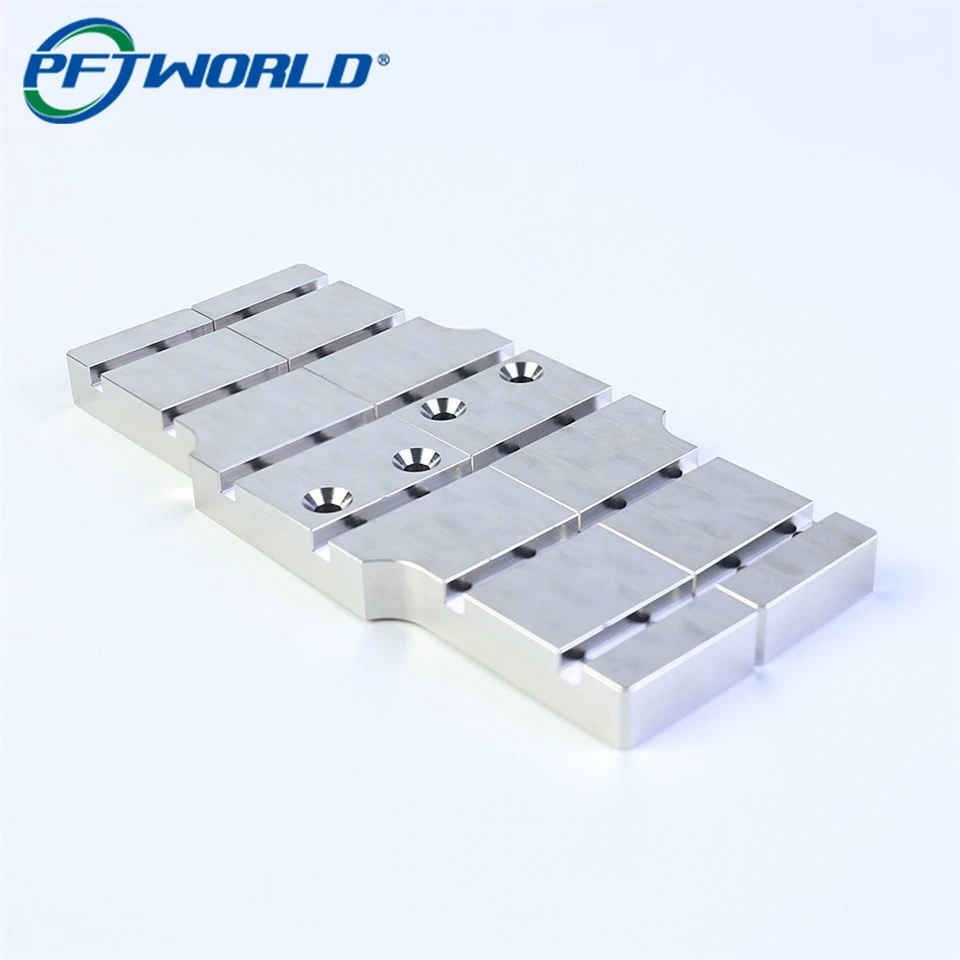
Melino CNC SS 304 Rhannau Sylfaen
Echel Peiriannau: 3,4,5,6
Goddefgarwch:+/- 0.01mm
Ardaloedd Arbennig: +/- 0.005mm
Garwedd yr Arwyneb: Ra 0.1 ~ 3.2
Gallu Cyflenwi: 500000 Darn / Mis
1-Darn Isafswm Gorchymyn
Dyfynbris 3 Awr
Samplau: 1-3 diwrnod
Amser arweiniol: 7-14 diwrnod
Tystysgrif: Meddygol, Hedfan, Modurol,
ISO9001: 2015, AS9100D, ISO13485: 2016, ISO45001: 2018, IATF16949: 2016, ISO14001: 2015, RoSH, CE ac ati.
Deunyddiau Prosesu: alwminiwm, pres, copr, dur, dur di-staen, haearn, plastig, a deunyddiau cyfansawdd ac ati.
Anfon ymchwiliad
Product Details ofMelino CNC SS 304 Rhannau Sylfaen
Canllaw ymarferol ar gyfer melino CNC SS 304 rhannau sylfaen - priodweddau materol, offer, goddefiannau, gorffeniadau arwyneb, gyrwyr cost ac astudiaeth achos siop go iawn.
H1 - melino CNC SS 304 rhannau sylfaen: manwl gywirdeb, DFM a chostau
Mae melino CNC o rannau sylfaen SS 304 yn gyffredin mewn gosodiadau, gorchuddion ac offer glanweithiol. Yn y canllaw hwn rwy'n cyfuno-cynghorion profedig, astudiaeth achos fer ddienw, a-manylion technegol cyfeillgar SEO- y gallwch weithredu arnynt heddiw - o offer a ffrydiau i yrwyr archwilio a chost. Darllenwch ymlaen ar gyfer dylunio-ar gyfer-gwiriadau gweithgynhyrchu, goddefiannau nodweddiadol a rhestr wirio i leihau amser beicio a sgrap.
H2 - Pam SS 304 ar gyfer rhannau sylfaen? (ffeithiau materol + effaith ar beiriannu)
Cyfansoddiad a gwrthsefyll cyrydiad:Di-staen austenitig, ymwrthedd cyrydiad da mewn amgylcheddau niwtral; gwaith{0}}yn caledu yn ystod peiriannu felly mae torri strategaeth yn bwysig.
Peiriannu:Cymedrol - llymach na dur; angen setiau anhyblyg, offer carbid miniog a digon o oerydd.
Defnyddiau nodweddiadol:Seiliau peiriannau ar gyfer offeryniaeth, fframiau glanweithiol, clostiroedd trydanol.
H{0}} Rhestr wirio Dylunio ar gyfer Gweithgynhyrchu (DFM) (eitemau gweithredu cyflym)
Cadwch drwch waliau cyson i osgoi ysbïo.
Ychwanegu ffiledi (lleiafswm 0.5-1.5 mm) i gorneli mewnol i leihau preswyliad offer.
Osgoi radiysau mewnol bach sydd angen torwyr arbennig; defnyddio radii paru endmill (ee, radiws 3 mm → 6 mm endmill).
Nodwch oddefiannau realistig (a awgrymir):
Nodweddion cyffredinol:±0.10 mm
Tyllau mowntio critigol / wynebau paru:±0.02–0.05 mm
Gwastadedd ar y gwaelod:Llai na neu'n hafal i 0.05 mm dros 150 mm(os oes angen, gofynnwch am falu neu lapio)
Gorffeniad wyneb galw allan: nodwch darged Ra (ee,Ra 0.8 µm).
H2 - Paramedrau offer a thorri a argymhellir (gwerthoedd siop nodweddiadol)
Mae'r rhain yn{0}}fannau cychwyn arferol - dylech eu gwirio gyda'ch CAM/efelychydd bob amser.
| Gweithrediad | Teclyn | Cyflymder (m/munud) | Porthiant fesul dant (mm/z) | DOC (mm) |
|---|---|---|---|---|
| Pocedu garw | Melin wyneb carbid / melin derfyn 6-12 mm | 30-45 m/munud | 0.05–0.12 | 1.0–3.0 |
| Gorffen (wyneb / cyfuchlin) | Carbid pêl/fflat 4-8 mm | 40-60 m/munud | 0.02–0.06 | 0.2–0.5 |
| Drilio twll (HSS / carbid) | Twist / carbid | 20-40 m/munud | - | - |
Nodiadau:
Defnyddiwch ddalwyr offer anhyblyg a thoriadau rheiddiol ysgafn i orffen er mwyn lleihau clebran ac effeithiau caledu.
Defnyddiwch -oerydd teclyn neu oerydd llifogydd ar gyfer di-staen er mwyn osgoi-ymyl adeiledig.
Ar gyfer pocedu dwfn, defnyddiwch felin trochoidal i gadw ymgysylltiad offer yn gyson.
H2 - Ystyriaethau gosod, clampio a thermol
Clamp i leihau afluniad: defnyddiwch clampiau top aberthol neu fyrddau gwactod ar gyfer gwaelodion tenau.
Defnyddiwch enau meddal neu osodiadau wedi'u teilwra i'w hailadrodd wrth ddal wynebau mowntio.
Caniatáu i rannau sefydlogi ar ôl eu peiriannu cyn i fesur manwl gywir - gadw cywirdeb gwres a dims os caiff ei fesur yn boeth.
H2 - Gorffeniad arwyneb a phrosesau eilaidd
Fel{0}}peiriannu:Ra 0.8–3.2 µm nodweddiadol yn dibynnu ar y torrwr a DOC.
Dewisiadau proses postio:ffrwydro gleiniau, electropolishing (gwella ymwrthedd cyrydiad & estheteg), passivation (yn tynnu haearn rhydd).
Platio/Gorchuddio:fel arfer yn ddiangen ar gyfer 304 oni bai bod angen traul/anadweithdra penodol.
H2 - Rheoli ansawdd ac arolygu
Gwiriadau critigol: maint / lleoliad twll (CMM), gwastadrwydd (plât wyneb + deial), ffit edau (mesurydd).
Cynllun arolygu a awgrymir ar gyfer rhediadau cynhyrchu:
Adroddiad CMM erthygl gyntaf (pob dims critigol)
Samplo SPC: 1 fesul 50 ar gyfer rhediadau canolig, 1 fesul 10 ar gyfer cydrannau goddefgarwch tynn
Sylwch: nodwch y tymheredd mesur (20 gradd) a'r dull mesur yn y llun.
H2 - Gyrwyr cost a ffactorau amser arweiniol
Gyrwyr cost sylfaenol:
Cost deunydd:Pris plât/taflen SS 304 a chynnyrch (effeithlonrwydd nythu).
Amser beicio:cymhlethdod rhan, nifer y gosodiadau a dyfnder y toriadau.
Offer:offer micro arbennig neu-carbid perfformiad uchel yn cynyddu cost offer.
Gorffen:electropolishing, passivation, malu ychwanegu amser/cost.
Arolygiad:CMM a chynnydd SPC tynn fesul-rhan o gost.
Amseroedd arweiniol nodweddiadol:prototeip 5-15 diwrnod busnes; rhediadau cynhyrchu bach (100-500 pcs) 2-6 wythnos yn dibynnu ar orffen ac archwilio.
H2 - Astudiaeth achos siop ddienw fer
Sefyllfa:Rydym yn peiriannu100Rhannau sylfaen SS 304 (200 × 150 × 10 mm) a ddefnyddir fel platiau mowntio gyda 12 mewnosodiad edafu yr un.
Beth wnaethom ni:sengl-garw ochr + gorffeniad mewn dau weithred, gosodiad gên meddal wedi'i deilwra, trwy-oerydd offer, electropolish.
Canlyniadau (tua):amser beicio ar gyfartaledd14 munud/rhan, sgrap<1%ar ôl newidiadau DFM; gwastadrwydd terfynol0.03 mm; traddodi yn18 diwrnod busnes.
Gwers:symud ffiledi mewnol bach i gyd-fynd â melin derfyn safonol a chyfuno nodweddion yn un gosodiad torri amser cylch o ~22%.
Tagiau poblogaidd: melino cnc ss 304 rhannau sylfaen, Tsieina melino cnc ss 304 rhannau sylfaen gweithgynhyrchwyr, cyflenwyr, ffatri
Anfon ymchwiliad
